


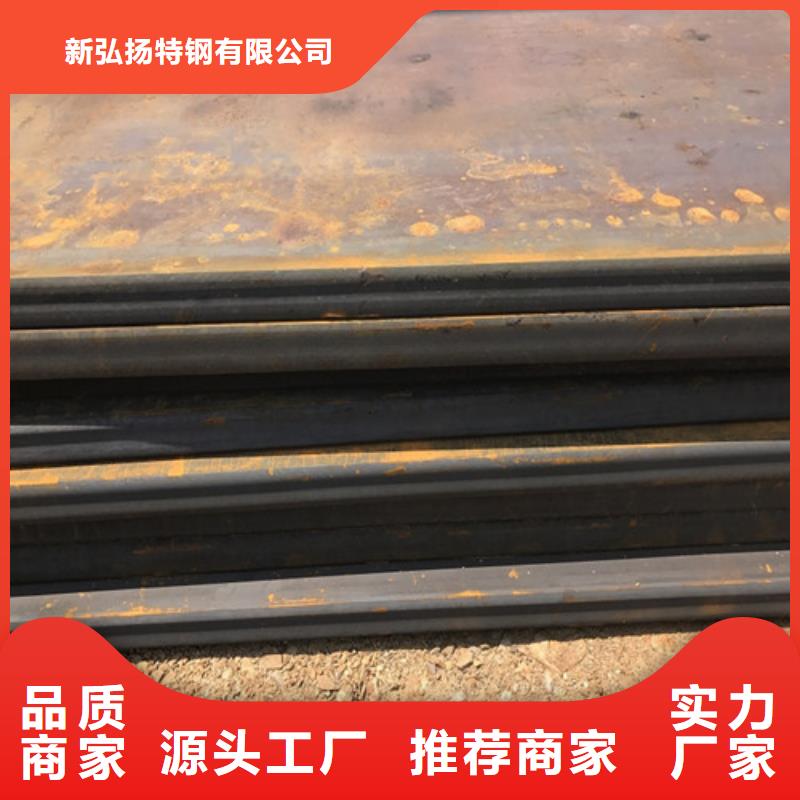

盒板是将钢卷在横剪机组(开平机)上切成的定尺钢板,一般包装都是装成盒的形式,0.8MM的厚度要求是COLD ROLLED SHEET尺寸是1M X 2M的是指,0.8mm厚,1m宽,2m长的冷轧板。
俗称的热盒板就是定尺寸包装成盒的热轧板。十月份国内钢材价格走势跌宕起伏,国庆长假之后,市场迎来“开门红”行情,钢材价格攀高。随着“一刀切”限电、限产政策被纠偏,钢材供应紧缺现象得到缓解,叠加成交不及预期影响,钢材价格高位回落。进入10月下旬后,在宏观政策引导下,大宗商品炒作降温,煤炭等原料价格大幅下跌,黑色系大宗商品期货价格整体走低,带动钢材现货价格加速下行。因此,10月份国内钢材价格呈冲高回调走势,与我们上月预警“政策扰动,震荡加剧”的判断完全相符,但是下跌的幅度超出了我们的预计。进入11月后,钢铁行业基本面或有进一步对钢板修整趋势,首先随着气温下滑,部分地区施工将受到影响,区域销量将有分化,需求强度整体或有下降。其次北方进入秋冬季限产期,局部供给还会减弱,南方限电政策放松,区域供应会有增量。整体而言,全国钢材市场供应量大概率平稳运行;再次随着铁矿石、废钢等原料价格相继下跌,钢铁行业生产成本正在降低,一旦焦炭价格出现回落,成本支撑作用就会更加减弱。因此,在多重因素影响下,11月份国内钢材市场价格很难呈现反转行情。另外,在年尾冲刺效应下,部分地区基建和房地产需求具有一定的韧性,一旦区域钢材价格拉大,资源跨区域流动会加速,南北市场高低均衡现象会显现。综合来看,在没有突发因素干扰下,我们对11月份钢材市场行情持以下判断:震荡调整,重心下移。
钢板牌号的变更:16Mn钢板和16Mng在机械性能上完全一样,由于锅炉属于压力容器,是在高温下工作,不同于普通钢材大多是在常温下工作,所以,一些微量元素会在温度下影响钢材性能,硫、磷会使钢材出现“热脆”和“冷脆”。他们的不同之处就在于硫、磷含量的控制。
普通碳钢的硫磷含量是S ≤0.055%,P≤0.045%
优质碳钢的硫磷含量是S ≤0.040%,P ≤0.040%
还有高级优质碳钢,S ≤0.030%,P ≤0.035%
按照这个提示你可以进一步搜索锅炉钢、船用钢、桥梁用钢的特性。这些特种钢材在机械性能上完全一样,但在化学成分上会对某些成分有着严格的控制。
由于高强板所形成的高刚性型钢具有很大的惯性矩和抗弯模量,工业钢板特别是由于应用上的要求需要预冲孔后进行冷弯加工生产,会形成材料表面平整度和材料边缘尺寸上的差异,因此要求对该类高强度结构钢板的冷弯孔型的设计中需要多加侧向定位装置,合理设计孔型,合理布置轧辊间隙等,确保进入每道孔型的材料不跑偏并尽可能地材料表面平整度和材料边缘尺寸上的差异对后续冷弯成型形状的影响;另一个突出的特点为:高强度结构钢板的成型回弹现象较严重,回弹会导致出现弧边,必须依靠过弯来修正,且过弯角比较难掌握,需要在生产调试过程中进行调整修正。(2)需要较多的成型道次。在辊式冷弯成型过程中主要加工过程为弯曲变形,除产品弯曲角局部有轻微减薄外,变形材料的厚度在成型过程中假定保持不变;在孔型设计时,要注意合理分配变形量,尤其是在道,后面几道,变形量不易过大。另外可以使用侧辊和过弯辊,对型材进行预弯,且使型材断面的中性线与成品型材的中性线重合,使型材上下所受的力平衡,从而避免纵向弯曲。如果在加工过程中发现纵向弯曲,可根据实际情况增加部分轧辊,尤其注意后面几道。其它如使用矫直机进行矫直,变更机架间距,采用托辊,调整各架次的轧辊间隙等措施均可减小或纵向弯曲。需要注意的是,通过调整各架次的轧辊间隙来减轻纵向弯曲需要有熟练的技术才行。(3)辊式冷弯速度的控制,成型辊压力的调整要合适,尽量减少反复冷弯弯曲疲劳裂纹,并适当进行润滑和冷却,进一步减少热应力裂纹的产生等,控制弯曲半径,即弯曲半径不能太小,否则产品表面易产生裂纹,针对高强板在冷成形冷弯工艺中出现的后延性断裂现象,为了满足结构设计要求,建议在满足材料的力学设计要求的前提下优化截面形状,如增加弯角半径,减小冷弯角或加大截面形状等方式处理也是一种行之有效的方法。
薄钢板大多数都是热轧卷板开平的。热轧卷板的主要分类
热轧卷板一般包括中厚宽钢带、热轧薄宽钢带和热轧薄板。中厚宽钢带是其中 代表性的品种,其产量占比约为热轧卷板总产量的三分之二,上海期货交易所即将上市的热轧卷板期货合约的标的物属于中厚宽钢带。
中厚宽钢带是指厚度≥3毫米且小于20毫米,宽度≥600毫米,用连续式宽带钢热轧机或炉卷轧机等设备生产、卷状交货的钢带。
热轧薄宽钢带是指厚度<3毫米,宽度≥600毫米,用连续式宽带钢热轧机或炉卷轧机或薄板坯连轧等设备生产、卷状交货的钢带。
热轧薄板是指厚度<3毫米的单张钢板。热轧薄板通常用连续式宽带钢轧机、薄板坯连铸连轧等设备生产、板状交货的钢带。
四、热轧卷板的产能及地区分布
据统计,截止到2013年底,我国共有70套热轧卷板机组,产能2.29亿吨。分区域看,华北地区是我国热轧卷板产能 的地区,共有25套热轧卷板机组,产能7840万吨,占国内总产能的34.2%;华东地区共有17套热轧卷板机组,产能5910万吨,占国内总产能的25.8%;东北地区共有11套热轧卷板机组,产能3956万吨,占国内总产能的17.2%;中南地区共有9套热轧卷板机组,产能3163万吨,占国内总产能的13.8%;西南地区共有5套热轧卷板机组,产能1385万吨,占国内总产能的6%;西北地区共有3套热轧卷板机组,产能680万吨,占国内总产能的3%。